


 产品简介
海安铝件车削加工的技术基础与设备优势
铝件车削过程中的切屑与刀具细节
铝件车削加工的关键工艺与质量控制
铝件加工最忌“一刀定生死”。海安工厂普遍采用“粗车应力释放—半精车校准—精车镜面”的三段式策略。针对6061、7075等不同牌号,切削液浓度与刀尖圆弧半径需动态调整。质量控制上,在线测量与SPC统计过程控制已成标配,而非依赖事后全检。例如,某汽配厂通过实时补偿刀具磨损,将直径公差稳定控制在±0.005mm内,废品率降至0.3%以下。
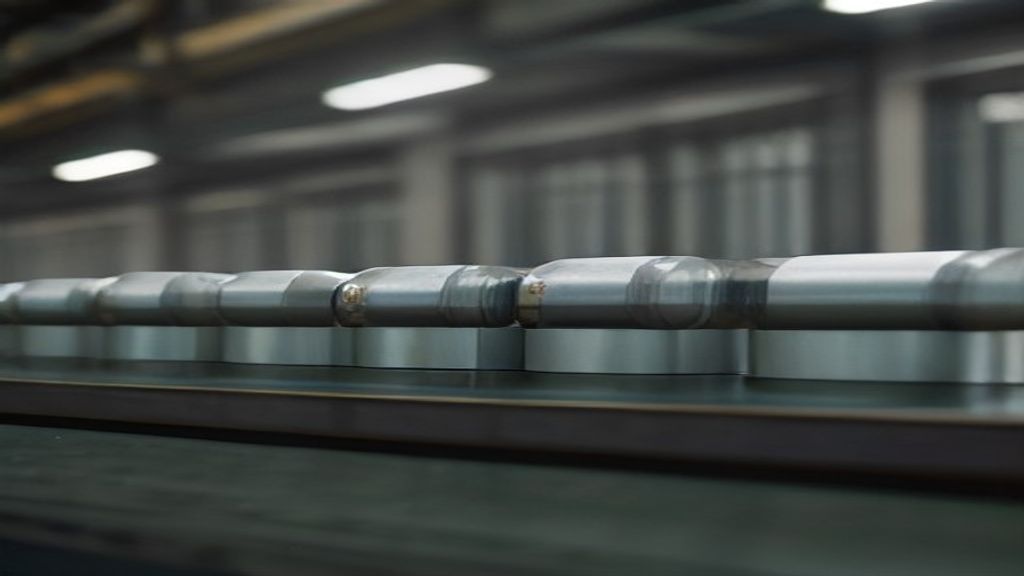
海安制造的高精度铝质车削成品零件
海安铝件车削加工在制造业中的应用场景
从新能源汽车电机壳到医疗器械精密阀体,海安车削件几乎渗透高端制造毛细血管。轻量化趋势让铝件替代铸铁成为必然,而海安凭借快速打样能力,成为无人机结构件与机器人关节的首选试制地。其优势在于多品种小批量的柔性切换,普通车间换线需4小时,海安企业通过快换夹具系统压缩至40分钟。
海安铝件车削加工的未来发展趋势与挑战
智能化是唯一出路,但并非坦途。尽管海安已引入MES系统,但多数企业仍困于数据孤岛——设备联网率虽高,工艺参数优化却依赖老师傅经验。挑战在于铝屑回收的环保成本激增,以及年轻技工断层。未来,谁能将AI刀具寿命预测与学徒制结合,谁就能在长三角同质化竞争中突围。但眼下,盲目追求“黑灯工厂”反而可能牺牲柔性,海安更务实的路径是半自动化的精益改造。

 返回列表



 苏公网安备32098102321406号