

手术机器人机械臂之所以能够实现稳定、连续、可控的运动,离不开高精度关节轴的支撑。关节轴承担着传动、定位、配合轴承与密封结构等多重功能,其尺寸精度、形位公差、表面质量以及材料稳定性,都会直接影响机械臂的运转平顺性与长期可靠性。对于需要在低磁或无磁环境下工作的医疗装备而言,无磁不锈钢关节轴不仅是结构件,更是保障系统安全运行的关键精密零部件。
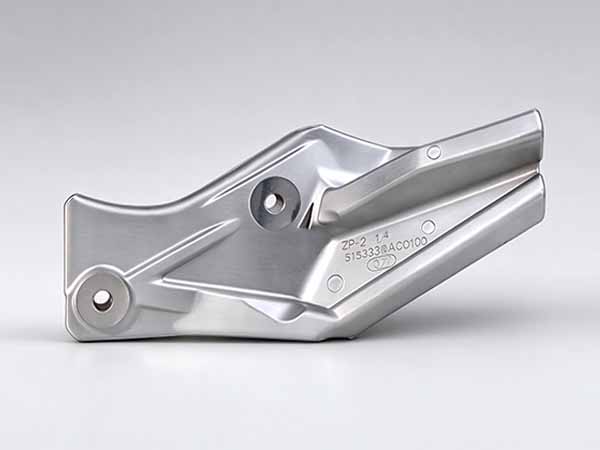
不锈钢关节轴CNC加工
为什么手术机器人关节轴更强调“无磁”?
无磁不锈钢通常指奥氏体型不锈钢,如 304、316L 等,其组织以稳定的奥氏体为主,在手术机器人应用中,可以降低磁场干扰风险,提升系统稳定性,便于清洁与灭菌,满足医疗合规要求,适合医疗器械、内窥镜系统、手术器械及机器人精密结构件使用。
无磁不锈钢关节轴的加工难点
关节轴通常属于细长轴类或带多台阶、多配合面的精密轴类零件。它的加工难点主要集中在以下几个方面:
加工难点 | 影响 | 工艺关注点 |
同轴度与跳动控制 | 影响装配间隙和运转平稳性 | 一次装夹完成关键特征加工 |
细长轴刚性不足 | 易产生让刀、振纹 | 优化支撑、切削参数与走刀路径 |
配合面精度要求高 | 影响轴承、密封件配合 | 控制圆度、圆柱度和表面粗糙度 |
不锈钢粘刀 | 易产生毛刺和表面划伤 | 选用合适刀具、冷却液和切削参数 |
冷加工致磁风险 | 可能影响无磁性能 | 控制变形量,必要时进行退磁或状态确认 |
医疗级表面要求 | 影响洁净度与合规性 | 去毛刺、抛光、清洗和包装管理 |
对于手术机器人关节轴,关键尺寸公差往往需要控制在 ±0.01 mm 甚至更严;同轴度、径向跳动、轴向跳动、圆度和圆柱度等形位公差也必须严格保证。尤其是轴承位、密封位、螺纹位和定位台阶,一旦存在累积误差,就可能导致装配困难、异响、卡滞或寿命下降。
CNC 加工工艺如何保证关节轴稳定性?
1. 优先采用一次装夹完成关键特征加工
关节轴的同轴度问题,常常来自多次装夹带来的重复定位误差。通过走心机、双主轴车床或五轴复合加工,可以在一次装夹中完成外圆、台阶、螺纹、孔系和端面等特征加工,从而减少基准转换,提升整体一致性。
2. 粗加工后进行应力稳定处理
不锈钢在切削过程中容易产生残余应力。对于高精度关节轴,建议在粗加工后安排应力释放或稳定化处理,再进行半精加工和精加工。这样有助于减少后续变形,保证批量生产中的尺寸稳定性。
3. 精加工阶段控制表面质量
手术机器人关节轴通常需要较低的表面粗糙度,以保证轴承配合、密封效果和运动顺滑度。精车、磨削、抛光或电解抛光等后处理工艺,可以根据应用场景选择。若零件需要进入洁净环境或接触体液、消毒液,表面还应避免微裂纹、毛刺和残留污染物。
4. 建立医疗级检测与追溯体系
关节轴不能只检测外径和长度,还应关注:
(1)关键配合位尺寸;
(2)同轴度与总跳动;
(3)圆度、圆柱度、直线度;
(4)螺纹位置与配合精度;
(5)表面粗糙度与毛刺状态;
(6)材料牌号、炉号与检测报告。
对于医疗器械零部件,建议按照 ISO 13485 等质量管理体系进行过程控制,确保每一批次零件都可追溯、可验证。



 苏公网安备32098102321406号