

3/4/5轴选型的核心是“减少装夹次数、守住基准一致性”,316L精密零件建议优先用五轴或3+2定轴方案,配合锋利涂层刀具、高压内冷和分段加工来控精度。
一、3轴、4轴、5轴怎么选
1、3轴CNC:适合平面板件、单面孔位、普通支架、盖板、安装板。关键尺寸集中在同一基准面时,3轴配合稳定夹具即可,机时费通常最低,但多面加工翻面多,基准累计误差风险高。
2、4轴CNC:适合轴套、法兰、圆周孔、管状件、多面但规律排列的零件。可减少部分翻面,孔位围绕同一旋转轴更稳定,但要控制转台找正和夹持刚性。
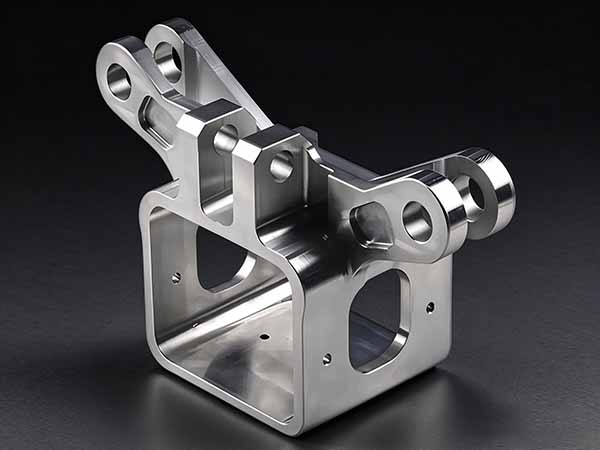
3、5轴CNC:适合多角度孔、复杂异形支架、深腔侧壁、曲面件、多基准装配件。核心优势是一次装夹完成多面加工,减少基准漂移,复杂件综合成本反而可能更低。
选型判断顺序:先看关键尺寸分布 → 再看孔位方向 → 再看装配基准 → 最后看批量和检测要求。能三轴一次装夹完成的,不必强行上五轴;需要多面、斜孔、深腔、高位置度的,五轴更稳。
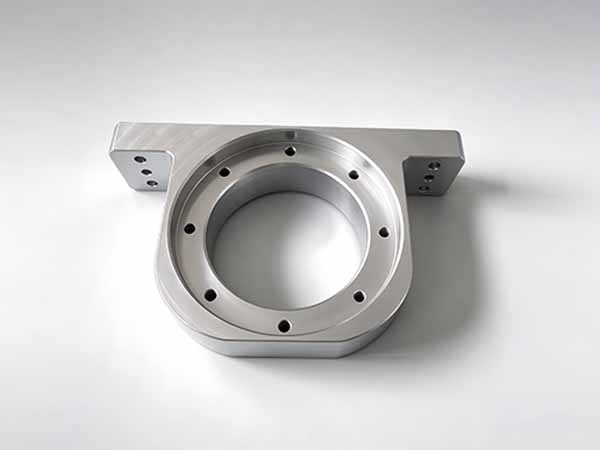
316L精密零件加工
二、316L精密零件该选哪种工艺
316L含钼,耐蚀性好,但导热差、韧性高、加工硬化明显,切削力比304高约20%-30%。
1、工艺建议:
(1)结构简单的板类/法兰件:3轴或4轴即可,重点控制装夹变形和基准统一。
(2)有侧孔、斜孔、密封面、多基准孔系:建议五轴或3+2定轴,把密封面、孔系和装配基准集中在一次装夹中完成。
(3)精度要求±0.01mm以内:必须分段加工,粗加工留0.2-0.5mm余量,复测后再精修。
2、刀具与参数要点:
(1)刀具选锋利刃口的硬质合金刀,涂层用TiAlN/AlTiN/AlCrN,前角15°-20°。
(2)铣削粗加工转速控制在500-1000r/min左右,精加工1000-1500r/min,每齿进给0.04-0.08mm/z,采用顺铣,避免刀具在硬化层上摩擦。
(3)冷却用高压内冷或大流量极压乳化液,保证刀尖持续冷却。
三、成本与精度提示
五轴机时费通常高于三轴,但对复杂316L零件,减少翻面、返工和三坐标复测次数后,单件综合成本可能更低。公差每收紧一个等级,加工时间和检测成本都会明显上升,图纸上只标注必要的关键公差即可。
如果零件涉及密封、装配或多方向孔位,建议发图前先做工艺评审,汇毅诚技术人员会分别评估三轴方案与五轴方案的装夹、基准和检测路径,比单纯比价更可靠。



 苏公网安备32098102321406号