 产品简介
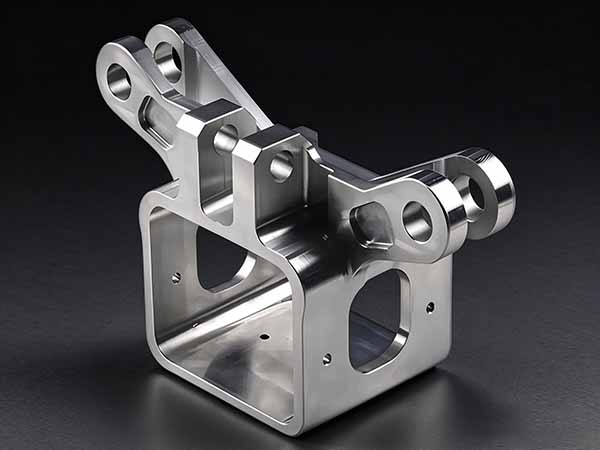
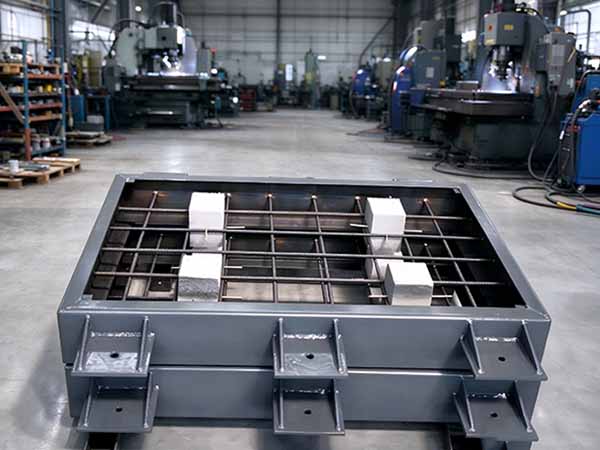
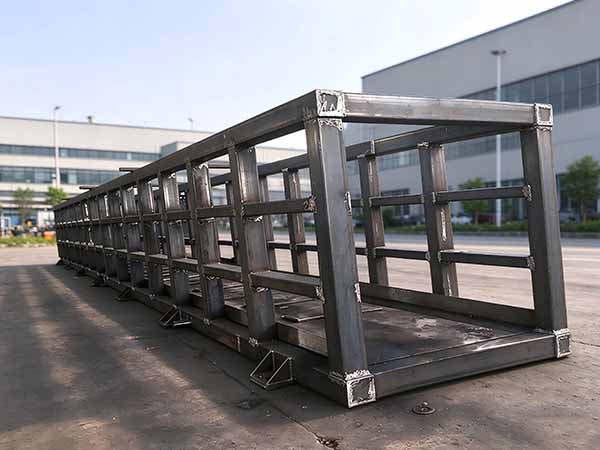
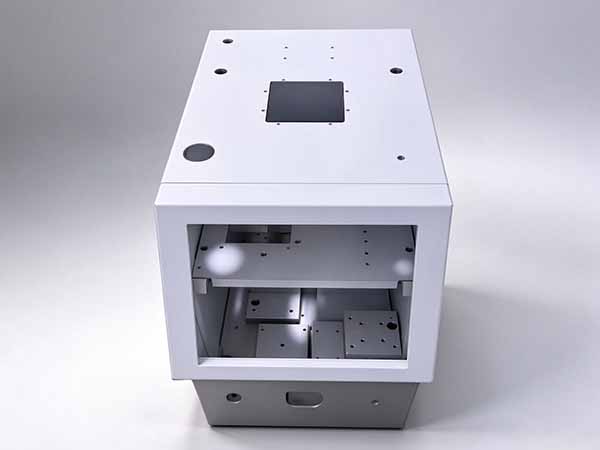
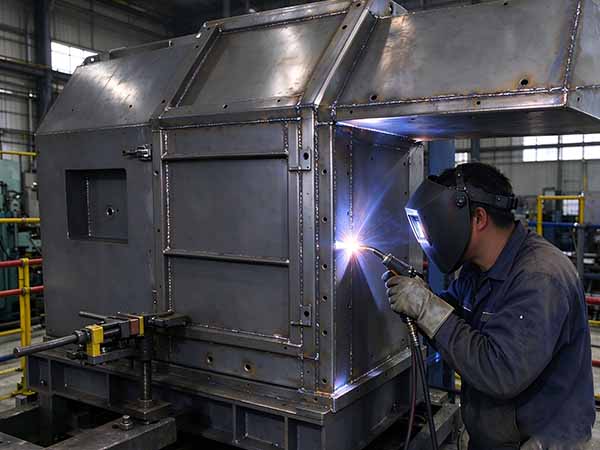
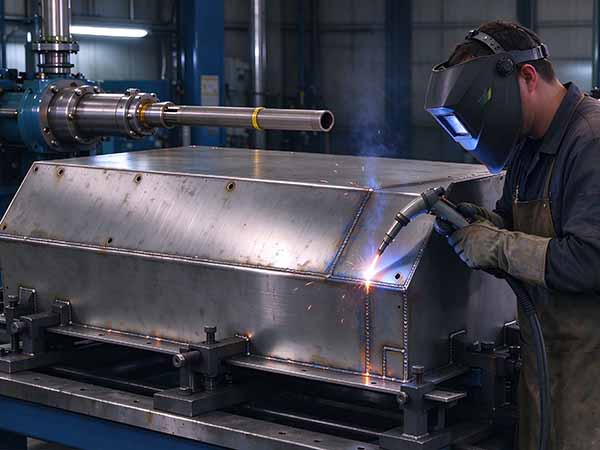
线缆设备钣金件焊接加工直接影响机架、防护罩、电控柜体结构的尺寸精度、连接强度与外观质量.本文从焊前准备、焊接方法选择、焊接过程控制、焊后处理到质量检验,梳理钣金焊接关键要点,帮助生产现场降低焊接变形、提升焊缝成型和装配一致性,适用于碳钢、不锈钢、铝合金等线缆设备钣金件焊接加工.
相关产品
PRODUCTS线缆设备钣金件通常承担机架、防护罩、线槽支架、电控柜体、收放线机构底座等结构功能。焊接加工既要保证尺寸精度和连接强度,也要控制变形,确保后续装配、喷涂和外观质量稳定。
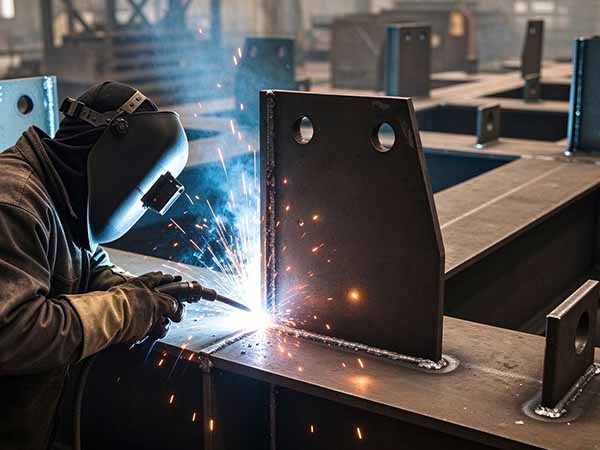
线缆设备中,外露防护罩、电控柜面板等外观件宜优先选用氩弧焊或钣金件激光焊;承重机架、底座、支架可选用二保焊;内部薄板搭接可考虑点焊或压铆替代焊接。
| 焊接方法 | 适用场景 | 控制要点 |
|---|---|---|
| 氩弧焊 | 不锈钢、铝合金外观件 | 保护气体稳定,焊缝成型好,变形相对可控 |
| 二保焊 | 碳钢机架、承重支架 | 效率高、强度好,但热输入较大,需控制变形 |
| 激光焊 | 薄板外观件、精密拼接 | 焊缝窄、变形小,适合薄板和高外观要求件 |
| 电阻点焊 | 内部搭接、非外观结构 | 速度快,适合机柜、箱体内部连接 |
1.控制热输入
薄板钣金件对热输入敏感,应采用较小电流、合理焊接速度和分段焊接,减少翘曲和波浪变形。
2.合理安排焊接顺序
先点固后满焊,先短边后长边,先内部后外部,对称位置交替施焊,可降低整体变形。
3.保持装配间隙均匀
拼接间隙不均容易造成焊偏、烧穿或未焊透。装配后应复核对角线、平面度和关键孔位。
4.保护非焊接区域
飞溅、电弧擦伤会损伤已加工表面,尤其是喷涂件、拉丝不锈钢件和铝合金件,焊接时应做好遮挡防护。
5.不同材料区别对待
(1)碳钢/冷轧板:注意除锈、除油,焊后及时清渣。
(2)不锈钢:控制层间温度,避免过热变色,焊后清理飞溅。
(3)铝合金:导热快、易氧化,宜采用氩弧焊或激光焊,并保证保护气体充足。
1.清渣去飞溅
焊缝及周围焊渣、飞溅物应清理干净,避免影响喷涂附着力和外观。
2.打磨修平
外观面焊缝应打磨平顺,过渡自然;喷涂件焊缝原则上不应明显高出平面。
3.校正变形
对焊接后出现的翘曲、错位,可采用机械校平或工装校正,必要时进行去应力处理。
4.表面前处理
喷涂前应完成脱脂、除锈、打磨或喷砂等前处理,确保涂层附着力和防腐性能。
推荐新闻

光刻机铝合金配件CNC加工指南:6061/7075/5052怎么选?
光刻机铝合金配件选材看三点:6061 综合稳定、性价比高,适合机架/支架等非受力结构件;7075 强度最高,适合运动平台、受力臂等高载部件;5052成形性与焊接性好,适合钣金壳体与护罩.关键还在于"应力释放 + 硬质阳极氧化",以保证尺寸长期稳定与洁净度,满足半导体设备要求.
CNC加工是什么?一文读懂数控加工原理、流程与应用
CNC加工(计算机数控加工)是通过程序控制机床自动切削的精密制造工艺.本文详解CNC原理、主流类型、标准流程与应用行业,助您快速选型、找厂与来图询价.
304和316不锈钢CNC加工差价为什么这么大?
同样尺寸公差,316 不锈钢CNC加工报价高于 304,不只是原材料贵!从钼合金成本、切削粘刀加工难度、刀具损耗、工艺检验与追溯成本,讲清304与316数控加工价差底层原因,帮你不锈钢机加工选型、询价避坑.
无磁不锈钢关节轴 CNC 加工,赋能手术机器人机械臂稳定运转
提供手术机器人无磁不锈钢关节轴CNC加工服务.采用 316L/高氮无磁不锈钢,严格控制同轴度与形位公差,符合ISO13485医疗级制造标准,赋能机械臂稳定运转.
推荐产品

联系人:马经理
手 机:158-9517-0256
网 址:https://www.jsyyjgkj.com
邮 箱:vip@jsyyjgkj.com
地 址:东台市安丰镇民主街34号
Copyright@2026 汇毅诚智能装备(江苏)有限公司 版权所有 备案号:苏ICP备2026022318号  苏公网安备32098102321406号


 返回列表