

 产品简介
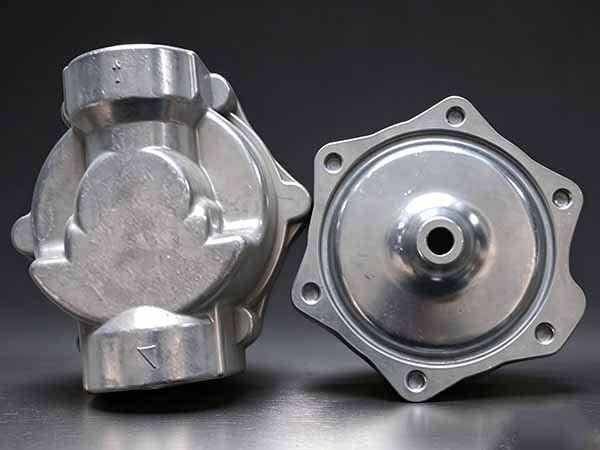
不锈钢配件磨削镗孔定制的行业背景与需求分析
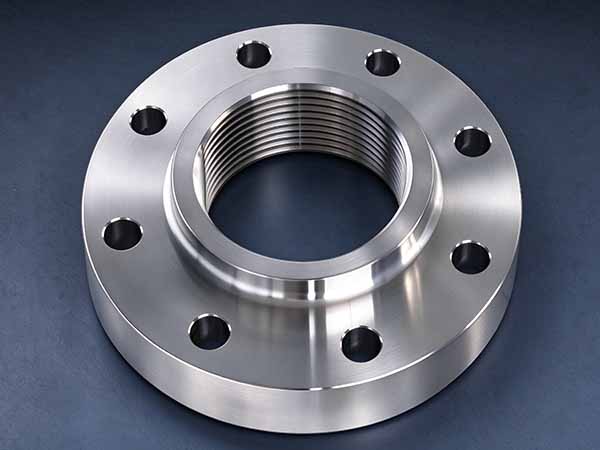
定制加工的核心流程:从设计图纸到精密加工
盐城地区磨削镗孔定制的技术优势与材料选择
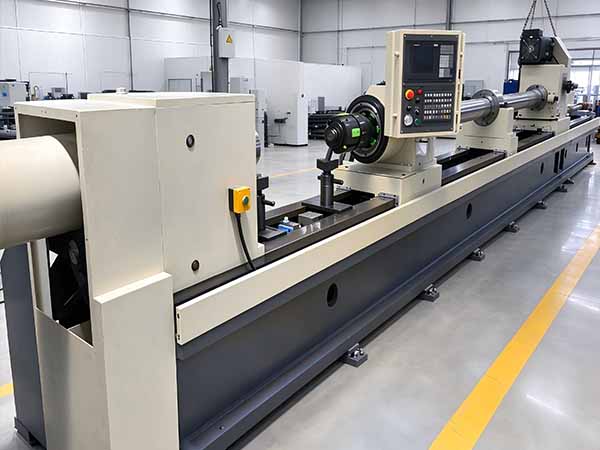
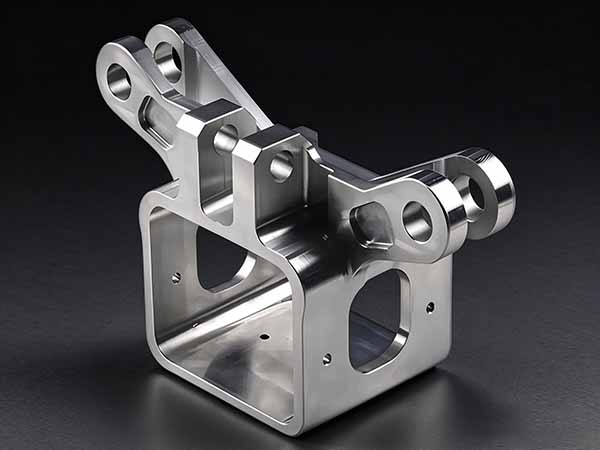
盐城作为长三角不锈钢产业集聚区域,本地不锈钢原材料供应链完善,拥有成熟数控镗床、内外圆磨床、深孔加工设备,配套钝化、电解抛光等本地化后处理工序,有效压缩整体交期盐城市人民...。可加工 304、304L、316L、17‑4PH 等主流不锈钢牌号,针对不锈钢韧性大、易粘刀、加工易发热变形的难点优化镗削与磨削参数,稳定把控内孔尺寸与形位公差,服务泵阀、流体设备、医疗工装、自动化装备等非标内孔配件加工。
主流不锈钢牌号不锈钢牌号
| 材料牌号 | 抗拉强度 (MPa) | 适用场景 | 加工难度 |
|---|---|---|---|
| 304 | ≥520 | 通用阀体配件、普通工装套筒、设备连接衬套 | 中等 |
| 304L | ≥485 | 焊接件配套内孔配件、低温工况零部件 | 中等 |
| 316L | ≥480 | 海水、含氯离子腐蚀环境,流体泵阀腔体孔件 | 中等偏高 |
| 17‑4PH | ≥1000 | 高强度密封套筒、航空工装、高压阀体内孔件 | 高 |
定制流程解析:从图纸对接至磨削镗孔完工的关键步骤
加工前期开展 DFM 面向制造图纸评审,工艺工程师开展仿真分析,规避不锈钢加工发热变形、深孔排屑不畅、薄壁孔变形让刀风险。完成 CAM 编程,针对不锈钢粘刀特点,选用专用镗刀与砂轮,采用充分冷却润滑方案保障切屑排出。粗镗预留 0.4‑0.6mm 加工余量,半镗加工完成后进行去应力时效处理释放切削应力;之后开展精镗,再转入内外圆磨削工序,最终实现孔壁 Ra0.2‑Ra0.8 表面粗糙度。关键孔径、同轴度依靠在线测头补偿修正,保障孔径公差稳定控制在 ±0.004mm,同轴度可达 0.005mm 以内。
质量控制与检测标准在非标不锈钢配件定制中的应用
不锈钢非标配件普遍小批量、内孔结构复杂,质量管控覆盖全加工流程。三坐标测量机检测孔位、同轴度、圆柱度;粗糙度仪检测孔壁表面质量;光谱分析仪核验不锈钢材质牌号;高压密封类配件增加渗透探伤检测内部缺陷。盐城本地头部精密加工企业大多执行 ISO9001 质量体系,部分高端配套执行航空品质标准,运用 SPC 统计过程控制监控镗削、磨削工序稳定性,将批次不良率控制在 0.3% 以下。

 返回列表



 苏公网安备32098102321406号