

 产品简介
江苏作为长三角高端精密制造核心区域,聚集大量 CNC 精密加工企业,江苏铝件镗孔加工是航空航天、新能源汽车、精密电子零部件生产中关键工序。铝合金材质重量轻、切削性能好,但薄壁易变形、容易粘刀,普通三轴镗孔多次装夹极易产生定位误差,越来越多制造企业选用五轴加工中心完成高精度铝件镗孔,实现倾斜孔、深腔孔、多方位孔系一体化加工,保障孔径尺寸、同轴度、圆柱度等形位公差要求。
江苏铝件镗孔加工工艺难点
铝合金(6061、7075 等)镗孔和钢件镗孔差异较大,实际生产中主要面临几大痛点:
1. 薄壁工件装夹变形:铝件壳体、电机壳体壁厚较薄,夹紧力控制不当,镗孔完成松开夹具后出现回弹,孔径圆度、尺寸发生偏移,造成零件报废。
2. 粘刀与表面质量差:铝合金切削温度升高容易熔融粘结在镗刀刀刃,出现孔内壁划痕、刀纹,很难实现较低 Ra 粗糙度。
3. 多方向孔系定位误差:零件包含斜面斜孔、多角度分布孔,传统三轴镗孔需要反复翻面、多次装夹找正,多次基准转换累积误差,同轴度、位置度很难达标。
4. 深腔深孔震颤让刀:深腔内部镗孔,三轴设备必须使用加长镗杆,刀杆悬伸过长发生震颤,出现锥度、振纹,尺寸稳定性变差。
江苏本地加工厂依托苏州、无锡成熟五轴加工产能,通过摇篮式、龙门五轴加工中心,针对性解决铝件镗孔各类工艺难题,把精度稳定控制在 ±0.005mm,表面粗糙度可达 Ra0.4 级别。
五轴加工赋能江苏铝件镗孔加工核心优势
对比传统三轴镗孔工艺,五轴铝件镗孔加工大幅优化加工流程,也是江苏精密加工行业主流工艺方案。
| 对比维度 | 传统三轴加工 | 五轴铝件镗孔加工 |
|---|---|---|
| 装夹次数 | 3‑5 次,多次翻面找正 | 1‑2 次一次装夹完成多角度镗孔 |
| 斜孔 / 空间孔加工 | 需专用工装,效率低,误差大 | 刀轴摆角,刀具垂直孔口进刀,无需复杂夹具 |
| 加工精度 | 典型 ±0.02mm | 可达 ±0.005mm,同轴度、位置度表现优异 |
| 表面粗糙度 | Ra1.6 左右 | 可达 Ra0.4,减少后道抛光工序 |
| 深腔镗孔表现 | 长镗杆易震颤、让刀 | 摆角避让干涉,选用短刚性镗刀杆,抑制振动 |
典型应用场景
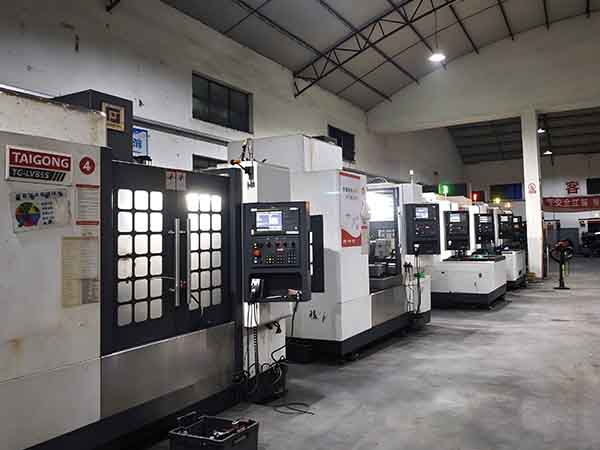
航空航天铝结构件
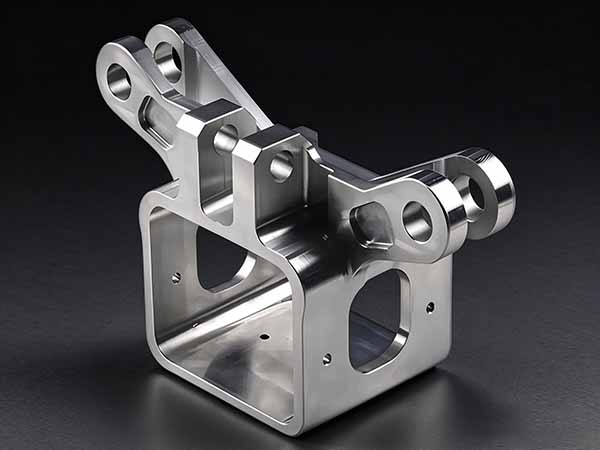
飞机铝框梁、航空壳体零件,大量深腔、倾斜安装孔,对孔径公差、孔位置度严苛。江苏加工企业通过五轴镗孔,解决深腔刀具干涉,保证航空铝件孔系加工精度,满足航空装备轻量化需求。
新能源汽车零部件
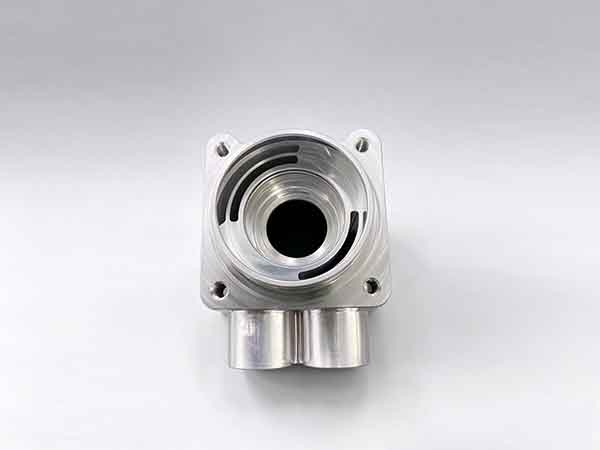
新能源电机壳体、电控箱体、水冷壳体,内部水道孔、轴承装配孔,需要高精度镗孔。这类薄壁铝合金壳体,既要保证孔径尺寸,又要保障多组孔同轴度,五轴镗孔一次装夹完成镗孔 + 周边铣削,兼顾精度与生产效率,适配新能源零部件批量生产需求

 返回列表



 苏公网安备32098102321406号